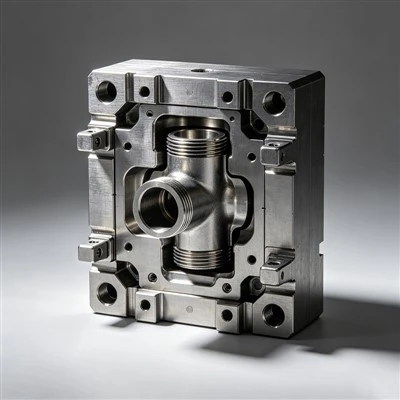
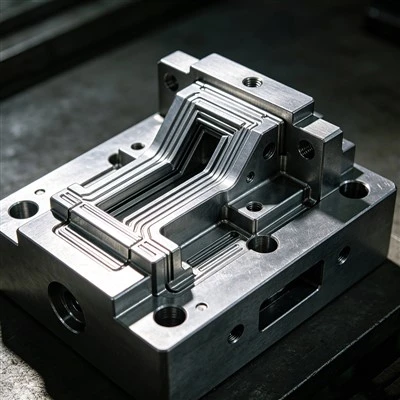
Vår vannkranestøpeform er et spesialtilpasset støpeverktøy i sinklegering designet for å produsere krankropper, kranhåndtak, vannuttak og andre maskinvarekomponenter for bad og kjøkken. Bygget med varmebehandlet formstål og presisjonsbearbeidede hulrom, støtter den repeterbar støpeproduksjon for produsenter av sanitærutstyr.
Tekniske spesifikasjoner
| Parameter | Spesifikasjon |
|---|---|
| Form type | Sinklegering høytrykksstøpeform |
| Gjeldende materiale | Sinklegering |
| Form Stål | Varmebehandlet formstål |
| Kavitetsfinish | CNC maskinering og speilpolering |
| Hulromsnummer | Enkelt eller flere hulrom |
| Kjølesystem | Integrerte kjøleløpere |
| Utkastsystem | Standardisert utkastningsstruktur |
Støpte komponenter
Egendefinerte hulromsdesign for kranshus i sinklegering, inkludert monteringsseksjoner og koblingsstrukturer.
Formdesign for forskjellige håndtaksformer, grepprofiler og installasjonsfunksjoner.
Verktøy for kranens tuthus og utløpskonstruksjoner, basert på spesifiserte komponenttegninger.
Støpeformer for koblingshus i sinklegering, adaptere og tilhørende sanitærutstyrskomponenter.
Kranspesifikk formdesign
Kompleks krangeometri
Vi utvikler hulrom og kjernestrukturer rundt kranens kroppskonturer, håndtaksprofiler og vannutløpsgeometrier for å reprodusere den nødvendige komponentformen.
Sidefunksjoner og funksjonelle seksjoner
Formstrukturen er konfigurert i henhold til monteringshull, tilkoblingsfunksjoner og andre geometriske detaljer spesifisert i komponenttegningene.
Demolding Arrangement
Vi konfigurerer utstøtningsstrukturen for å frigjøre støpte krankomponenter jevnt og samtidig redusere risikoen for stikk og overflateskader.
Maskinering og overflatefinish
CNC-bearbeidede hulrom
Vi bruker presisjons CNC-fresing for å behandle formhulrom og opprettholde dimensjonskonsistens på tvers av produksjonsserier.
Speilpolerte overflater
Hulromspolering bidrar til å oppnå jevnere støpeoverflater, og gir en passende startfinish for påfølgende trimming, maskinering og polering.
Mugglukkingsnøyaktighet
Nøyaktige parringsoverflater hjelper til med å kontrollere skillelinjemismatch og reduserer flammedannelse under støping.


Støpestrøm- og temperaturkontroll
Integrert fôringssystem
Vi konfigurerer mate- og løpeoppsettet i henhold til komponentgeometri for å støtte konsekvent fylling av smeltet legering.
Kjøleløperdesign
Integrerte kjølepassasjer hjelper til med å regulere formtemperaturen og håndtere kjøleforhold under gjentatte støpesykluser.
Kontroll av støpefeil
Formdesignen vår tar hensyn til krav til fylling, ventilering og kjøling for å redusere risikoen for luftinnstopping, krymping og ufullstendig fylling. Faktiske støperesultater avhenger av legeringsegenskaper og prosessparametere.
Tilpasningsalternativer
| Tilpasningselement | Tilgjengelige alternativer |
|---|---|
| Formdesign | Egendefinerte 2D-tegninger, 3D CAD-modeller, prøvebasert utvikling |
| Mugghulrom | Single-Cavity, Multi-Cavity |
| Form Stål | Ulike formstålkvaliteter basert på produksjonskrav |
| Hulromsstruktur | Egendefinerte hulroms-, kjerne-, lysbilde- og innleggsdesign |
| Portsystem | Tilpasset Sprue, Runner og Gate Layout |
| Kjølesystem | Kjølekanaloppsett basert på delgeometri |
| Utkastsystem | Tilpasset ejektorstift og utkastingsmekanismer |
| Overflatefinish | Standard maskinering, polering, speilpolering |
| Formdimensjoner | Tilpasset til spesifikasjoner for støpemaskin |
| Reservedeler | Utskiftbare innsatser og formkomponenter |
Kvalitetskontroll
Formstålhardhet:Vi bruker en Rockwell hardhetstester for å verifisere formstålhardheten mot de spesifiserte varmebehandlingskravene.
Inspeksjon av hulromsdimensjon:CMM og presisjonsmåleinstrumenter brukes til å kontrollere hulromsdimensjoner, posisjoneringsnøyaktighet og kritiske toleranser mot godkjente tegninger.
Testing av formmontering:Vi inspiserer formjustering, glidebevegelse og ejektordrift for å identifisere interferens eller unormal bevegelse.
Kjølekanaltesting:Trykktesting brukes til å kontrollere kjølekanalens integritet og identifisere potensiell lekkasje.
Prøvestøpingsinspeksjon:Vi inspiserer prøveprøver for dimensjonsavvik, blink, ufullstendig fylling og overflatedefekter før verktøy aksepteres.
Hardhetsresultater, dimensjonale inspeksjonsrapporter og prøveeksempler opprettholdes for prosjektverifisering.
FAQ
Hva er minimumsbestillingsmengden for en tilpasset støpeform for vannkran?Vår standard MOQ er 1 komplett formsett. Vi aksepterer enkeltsett verktøyprosjekter for tilpassede krankomponenter uten å kreve flere formbestillinger.
Hvor lang tid tar det å produsere en støpeform for sinklegeringskraner?Et standard tilpasset formprosjekt tar vanligvis 30–45 dager etter tegning og godkjenning av formdesign. Komplekse strukturer og verktøy med flere hulrom kan kreve ekstra tid.
Hva er forventet levetid for en sinklegeringsstøpeform?En typisk industrireferanse for sinklegeringsstøpeformer er 200 000–500 000 skudd. Faktisk levetid avhenger av formstål, varmebehandling, støpeforhold og vedlikehold.
Hvem eier den tilpassede støpeformen etter betaling?Muggeierskap er definert i kjøpsavtalen. Vi kan spesifisere eierskap av verktøy, lagringsordninger og betingelser for overføring av mugg i kontrakten før produksjonen starter.
Kan du reparere eller pusse opp en eksisterende trykkstøpeform?Ja. Vi kan evaluere eksisterende verktøy for hulromsslitasje, skadede innsatser, forringelse av skilleflaten og mekaniske problemer, og deretter vurdere nødvendig reparasjons- eller oppussingsarbeid.
Hvilke faktorer bestemmer tilbudet for en støpeform for vannkran?Tilbudet avhenger hovedsakelig av komponentstørrelse og kompleksitet, formstålkvalitet, hulromsmengde, glide- og kjernemekanismer, maskineringskrav og forventet produksjonsvolum.
Be om et tilbud på vannkransstøpeform
Send oss dine krankomponenttegninger eller prosjektkrav for å diskutere tilpasset formutvikling.
Send forespørselPopulære tags: vannkran dø casting mold, Kina vann tap die casting mold produsenter, leverandører, fabrikk